欧标工业铝型材定制加工 6061/6063挤压开模与铝框加工全解析
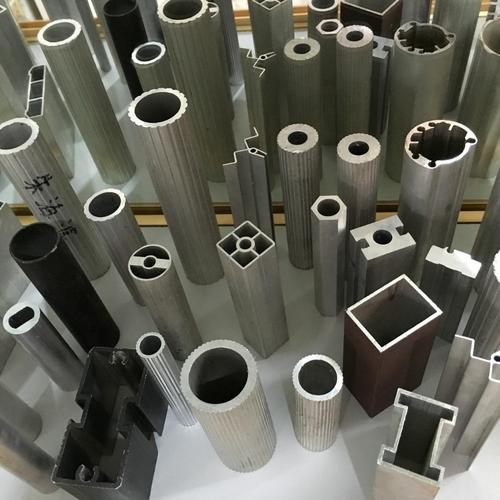
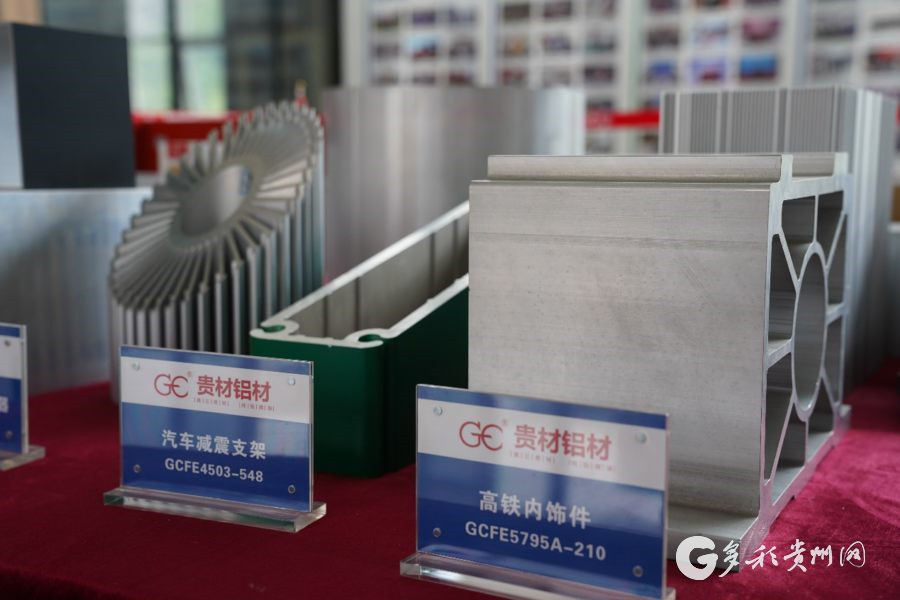
在工业自动化、设备框架、洁净室工程及各类结构支撑领域,欧标工业铝型材凭借其标准化截面、高精度尺寸及优异的力学性能,已成为现代工业制造不可或缺的基础材料。对于需要非标结构或特定功能集成的项目而言,选择一家具备挤压生产与深加工能力的厂家直接供应,往往能在成本控制与交期保障上获得显著优势。本文将围绕欧标工业铝型材的挤压生产、开模定做以及铝框加工等关键环节展开分析,並针对6061与6063两种常用合金牌号的应用差异进行说明。
一、欧标工业铝型材的核心优势与标准体系
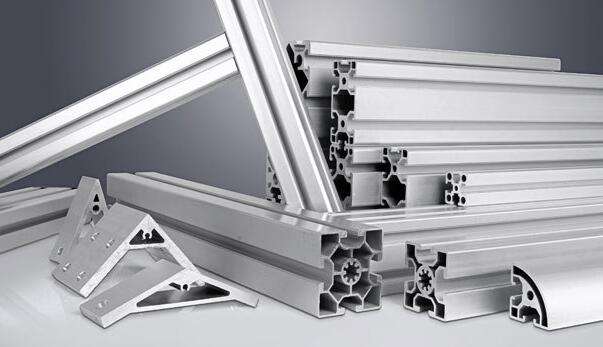
欧标铝型材通常遵循EN 755或DIN标准,其截面槽口尺寸(如8mm、10mm槽)与配套件(螺栓、螺母、角件)具有高度通用性。相较于国标或其他体系,欧标型材在壁厚公差、直线度及表面处理一致性方面要求更为严格,这使其在需要精密装配的铝框结构中表现稳定。厂家在挤压生产时,需控制模具设计与淬火工艺,确保型材在后续加工中不易变形。
二、6061与6063铝合金的选型建议
在工业铝型材挤压中,6063与6061是两种最常用的合金牌号,其性能差异直接影响使用场景:
- 6063铝合金:以优异的挤压性能和表面处理效果著称,适合对尺寸精度和外观要求较高的铝框、展示架及一般结构件。其强度中等,但通过时效处理可满足多数工业场景。
- 6061铝合金:含镁、硅比例更高,并添加少量铜,强度与硬度显著优于6063,切削加工性良好,适合承载要求较高的设备机架、自动化模组及需要后续机加工的零部件。但6061挤压难度较大,对模具与工艺控制要求更高。
厂家在供应时,应根据客户的实际载荷、加工方式及成本预算推荐合适牌号。例如,普通防护罩铝框可选用6063以降低成本;而重型设备基座或需攻丝、铣削的连接件则建议采用6061。
三、开模定做流程与关键控制点
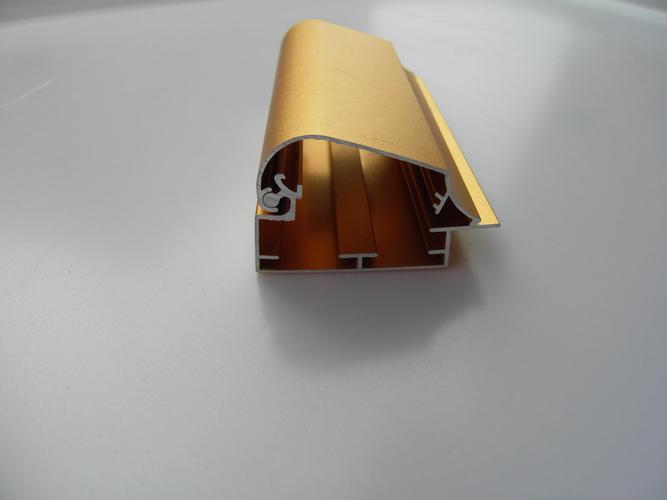
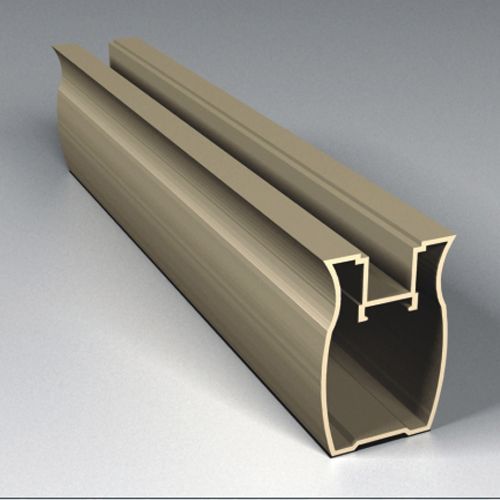
当标准型材无法满足截面需求时,开模定做成为必要选择。正规挤压厂家的开模流程通常包括:
- 截面设计评审:根据受力方向、装配接口及挤压比评估模具可行性,避免出现悬臂过大或壁厚不均导致的模具损耗。
- 模具制造与试挤:采用H13热作模具钢,经热处理后试挤,检测尺寸公差与表面质量。
- 批量挤压与时效:控制挤压速度与出口温度,随后进行人工时效(T5或T6状态)以达到规定硬度。
- 后续深加工:包括切割、钻孔、攻丝、CNC精加工及表面处理(阳极氧化、喷砂、电泳等)。
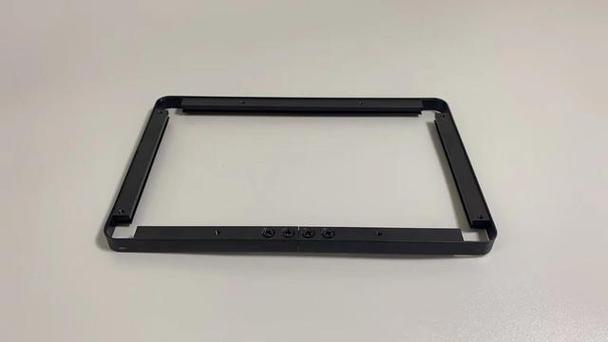
对于铝框加工而言,开模定制可实现一体化角码槽、走线腔或密封条卡槽的设计,减少后续组装工序,提升整框刚性。
四、铝框加工的一站式供应价值
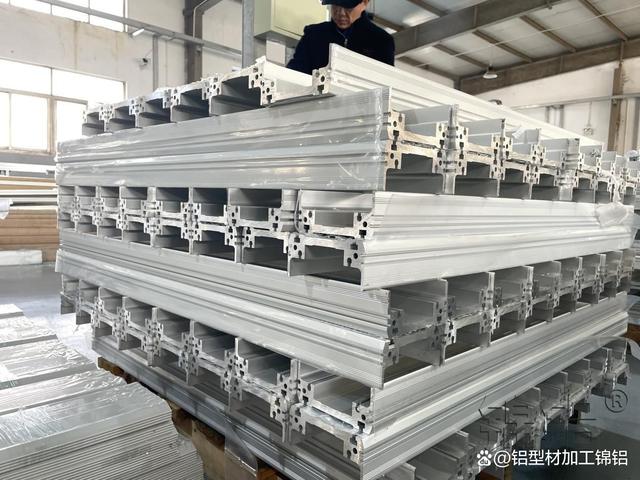
具备挤压与深加工能力的厂家,能够为客户提供从型材到成品铝框的完整交付。具体加工服务包括:
- 精密切割:公差控制在±0.2mm以内,保证相框对接齐整;
- CNC加工:完成安装孔、过线孔及沉头孔的加工;
- 攻丝与铆接:预埋螺母或直接攻丝,便于现场装配;
- 表面处理:根据使用环境选择阳极氧化(本色、黑色、银色)或喷涂,提升耐蚀性与美观度。
这种一站式模式减少了客户在多环节周转中的物流与品控风险,尤其适合中小批量、多品种的定制需求。
五、厂家选择与质量验证要点
在筛选供应商时,建议关注以下维度:
- 挤压能力:是否拥有对应吨位的挤压机(如600-2500吨)及配套模具车间;
- 检测手段:是否具备光谱分析、硬度测试、尺寸全检及盐雾试验能力;
- 加工设备:CNC加工中心数量与精度,决定铝框加工的复杂度上限;
- 行业经验:是否有类似设备框架、洁净室或自动化产线的供货案例。
综上,厂家供应欧标工业铝型材并配套挤压、开模与铝框加工服务,能够帮助客户在标准性与定制化之间取得平衡。明确6061与6063的适用边界,重视开模前期的结构评审,并选择具备全流程管控能力的供应商,是保障项目顺利落地的关键。
如若转载,请注明出处:http://www.p110gg.com/product/51.html
更新时间:2026-10-22 01:30:52